切削油發臭與刀具耗損怎麼辦?CNC 金屬加工油「除臭與濃度維護」5大對策
CNC 加工現場切削液發臭、變質與刀具異常耗損怎麼辦?海陸家赫為您解析浮油混入與 pH 值/濃度失衡的根本原因,提供精準的數據監控與日常除臭維護對策,協助您延長油品與刀具壽命,打造乾淨高產能的綠色製造環境。
為什麼切削油會發臭,且刀具耗損變快?
這兩個問題的根本原因皆來自於「油品變質與數據失衡」。當機台漏油(如滑道油)混入水箱形成封閉油膜時,會導致厭氧菌大量滋生並散發惡臭(硫化氫)。同時,加工過程的水分蒸發若未正確補水,或只憑感覺添加,會導致油品濃度(Brix)過低與 pH 值下降(低於 8.5)。一旦失去偏鹼性的保護與足夠的潤滑度,油品將迅速腐敗,進而導致刀具快速磨損與機台生鏽。
看得見的惡臭,看不見的利潤耗損
然而,當加工現場瀰漫著刺鼻異味,這不僅是環境問題,更代表著機台正在發出求救訊號。許多現場主管會發現:「只要油一發臭,那陣子的刀具就特別容易斷。」 這並非巧合。油品變質與濃度失衡,正是吃掉製造業加工利潤的隱形元兇。海陸家赫技術團隊帶您從科學數據出發,一次擊破油品發臭與刀具耗損的 4 大底層根源。
解析:切削液變質與耗損的 4 大連鎖反應
1. 浮油覆蓋與厭氧菌滋生(發臭主因):CNC 機台運作時難免滲漏滑道油或液壓油,這些異種油會浮在切削水表面形成缺氧油膜。在缺氧狀態下,水中的厭氧菌會大量繁殖並分解油品,釋放類似臭雞蛋的惡臭。
2. 錯誤的日常添加習慣(濃度失衡):加工過程中的高溫切削會加速水分蒸發。若現場人員只憑感覺「單純加生水」,會導致油品實際濃度(Brix)過低,瞬間失去潤滑與冷卻能力,造成刀具急遽升溫、磨損甚至崩刃。
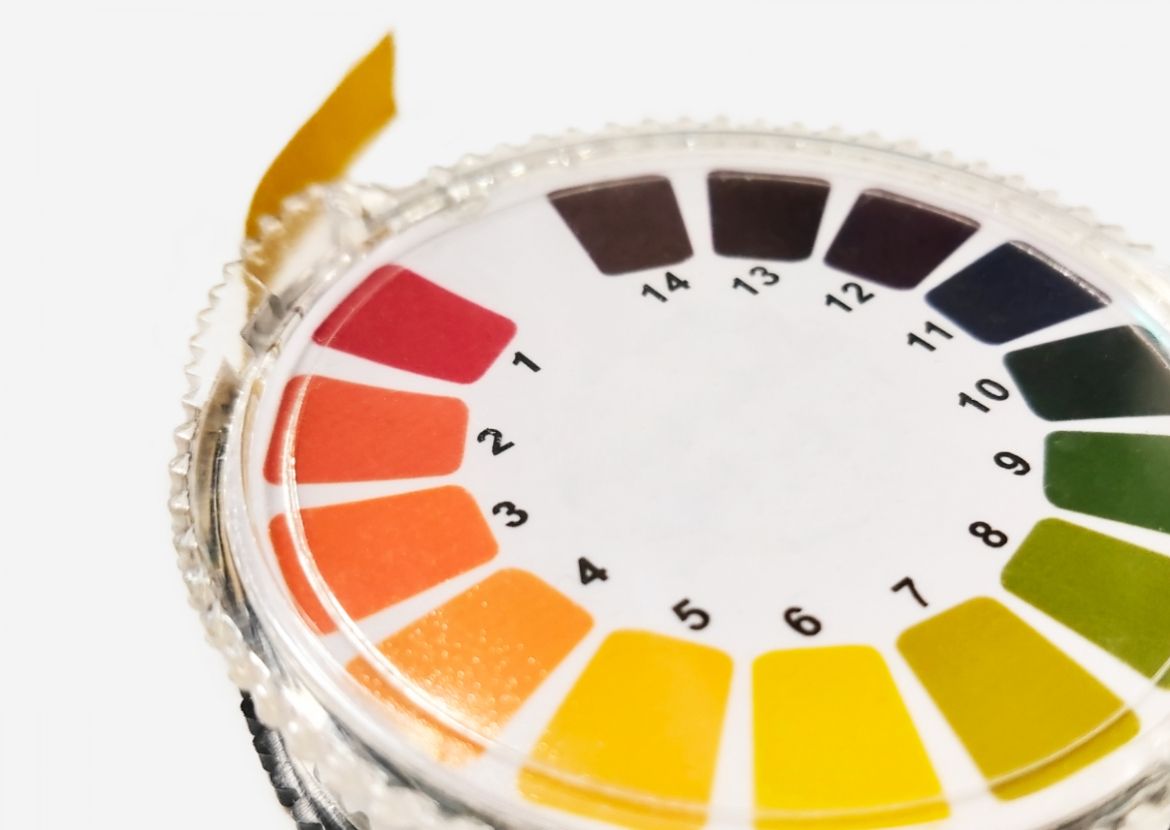
3. pH 值下降破防(抑菌力與防鏽力喪失):優質的金屬加工油需維持在偏鹼性(pH 值 8.5 - 9.2)以抑制細菌並防止金屬生鏽。當細菌滋生或濃度過稀時,pH 值會迅速掉到 8.0 以下,油品不僅會發臭,加工件與機台也會開始生鏽。
4. 切屑與雜質淤積:水箱底部的金屬鐵屑若未定期清理,會大量消耗防鏽添加劑,並成為細菌的營養溫床,加速油品整體崩壞。
夏季高溫與長假停機:容易被忽略的兩個變數
上述四個原因全年都在發生,但有兩個時間點會讓它們加速惡化,同一套管理頻率在這兩段期間往往不夠用。
高溫季節
環境溫度升高時,水箱內微生物的繁殖速度會明顯加快。冬天每週檢測一次撐得住的產線,到了夏季常常在兩次檢測之間就出現異味。進入高溫期後,建議把濃度與 pH 的檢測頻率提高,並把撈浮油從「定期」改成「每日」——浮油形成的缺氧油膜是厭氧菌的溫床,高溫會讓這個過程更快。
長假與週末停機
不少現場人員都遇過「週一早上開機一股酸臭味」。原因是停機期間循環停止、液面靜止缺氧,正好是厭氧菌大量繁殖的條件。做法上:
● 長假前:先把濃度調整到建議區間上緣,並安排間歇循環,不要讓液體整段時間完全靜止。
● 長假後:開機先檢測濃度與 pH,確認數值正常再投入生產,不要直接開始加工。
用數據守護信任:切削液除臭與濃度管理 5 步驟

要徹底打破「發臭→斷刀→換油」的惡性循環,必須建立數據化的日常管理規範:
● Step 1:定期撈除表面浮油,安裝油水分離機定期打撈表面浮油,讓切削液能接觸氧氣,破壞厭氧菌的生存環境。
● Step 2:每日監測濃度(Brix)與 pH 值 請配備糖度計與 pH 試紙,每日記錄數據。若濃度過低,應依比例補充預調好的切削液;若 pH 值過低,應補充原油拉高鹼性,絕對禁止在水箱變少時直接倒入純水。
● Step 3:建立標準化的「預調水」添加流程,補充油水時,務必遵守「油加入水」的原則(將切削油緩慢倒入水中攪拌,而非將水倒入油中),以確保最佳的乳化安定性,發揮極致潤滑效果來保護刀具。
● Step 4:定期清理底層切屑 制定水箱清潔排程,挖除底部淤泥與鐵屑,切斷細菌食物來源。
● Step 5:導入高穩定性、抗臭的高階油品 若廠內加工環境嚴苛,建議直接升級具備強效抑菌配方與極佳潤滑性的油品,從源頭提升切削液的「免疫力」。
不是每次異味都需要整槽換液。先判斷嚴重程度,再決定處置方式,可以避免不必要的換液成本,也避免小問題拖成大問題。
輕度
先量濃度,偏低就依原廠建議比例補充預調好的切削液;撇除液面浮油,假日安排間歇循環,多數情況可以恢復。
中度
加強撇油與排屑,將濃度提高到建議區間上緣,並把檢測週期縮短至每日。若廠內環境嚴苛,可評估是否需要補充抗菌成分。
重度
建議整槽換液。
✅ 海陸家赫 – 值得您信賴的工業潤滑油專家
海陸家赫為值得信賴的台灣金屬加工切削油、工業潤滑油製造商,提供標準型與客製化的工業潤滑油品。通過 ISO 9001:2015 認證,並提供完整的技術支援,以及 SDS、TDS 與產品相關認證文件,確保您的工具與設備運作順暢並符合相關規範。
我們不僅為台灣在地終端客戶提供高品質工業潤滑油品,更具備完善的供應鏈網絡,支持海內外 ODM/OEM 需求與經銷合作。
任何產品需求或油品諮詢,☎️請致電:04-25332210,或請填寫產品頁面底部的線上聯絡表單,我們將盡快與您聯繫。
最後更新時間:2026-09-17|海陸家赫 編製
- 延伸閱讀
金屬加工人員長時間接觸切削液、油霧與金屬微粒,若成分刺激或管理不當,皮膚容易出現乾癢、紅腫、脫皮等刺激反應(現場常說的「咬手」)。尤其在更換切削油配方、pH...
閱讀更多切削油怎麼選,先看加工材質、加工方式、機台與水箱三件事——需要強冷卻、高轉速、多材質共線的產線優先選水性切削液;刀具負載高、深孔攻牙、追求表面光潔度的加工優先選油性切削油。水性再依乳化型/半合成/全合成細分,油性則依是否含活性硫決定可加工的金屬。選錯的代價很直接:刀具快速磨耗、加工面粗糙、泡沫過多、槽液臭味或加工環境惡化。以下整理兩者的主要差異、三大選型考量與常見誤區。
閱讀更多太古油以潤滑為主、冷卻有限,適合低速低精度加工;現代切削油兼具冷卻、排屑、防鏽與加工穩定性,適合高速高精度加工。現代 CNC 與高速加工機建議使用現代切削油。本篇將從實際加工情境出發,說明太古油與現代切削油的差別,協助工程技術人員與採購決策者做出更合適的選擇。
閱讀更多切削液起泡通常由水箱設計、液位與回流方式、濃度、水質與切屑堆積共同造成。建議先檢查設備與管理條件(液位、回流、清潔),再確認濃度與水質,最後才檢討切削液本身的消泡性能;消泡劑只適合短期輔助。
閱讀更多即便是使用同品牌同型號的水性切削油,加工效果卻不盡相同,主要原因在於各區域水質軟硬度的不同,這會間接影響油品使用壽命,甚至加工精度與光潔度。切削油濃度對穩定的乳化液和優化的潤滑至關重要,但另一個關鍵因素是水質。水質涵蓋硬度、pH值、礦物含量和雜質等因素,這些微妙的屬性決定了冷卻液在金屬加工操作中的效果。海陸家赫提供全面的水質解決方案,確保其切削油保持最佳性能。他們在調整水的硬度和其他質量參數方面具有專業知識,確保穩定的乳化液和增強的潤滑性,延長油槽壽命並提高加工效率。
閱讀更多- 推薦產品