切削油发臭与刀具耗损怎么办? CNC 金属加工油「除臭与浓度维护」5大对策
CNC 加工现场切削液发臭、变质与刀具异常耗损怎么办?海陸家赫为您解析浮油混入与pH 值/浓度失衡的根本原因,提供精准的数据监控与日常除臭维护对策,协助您延长油品与刀具寿命,打造干净高产能的绿色制造环境。
为什么切削油会发臭,且刀具耗损变快?
这两个问题的根本原因皆来自于「油品变质与数据失衡」。当机台漏油(如滑道油)混入水箱形成封闭油膜时,会导致厌氧菌大量滋生并散发恶臭(硫化氢)。同时,加工过程的水分蒸发若未正确补水,或只凭感觉添加,会导致油品浓度(Brix)过低与pH 值下降(低于8.5)。一旦失去偏碱性的保护与足够的润滑度,油品将迅速腐败,进而导致刀具快速磨损与机台生锈。
看得见的恶臭,看不见的利润耗损
然而,当加工现场弥漫着刺鼻异味,这不仅是环境问题,更代表着机台正在发出求救讯号。许多现场主管会发现:「只要油一发臭,那阵子的刀具就特别容易断。」 这并非巧合。油品变质与浓度失衡,正是吃掉制造业加工利润的隐形元凶。海陸家赫技术团队带您从科学数据出发,一次击破油品发臭与刀具耗损的4 大底层根源。
解析:切削液变质与耗损的4 大连锁反应
1. 浮油覆盖与厌氧菌滋生(发臭主因):CNC 机台运作时难免渗漏滑道油或液压油,这些异种油会浮在切削水表面形成缺氧油膜。在缺氧状态下,水中的厌氧菌会大量繁殖并分解油品,释放类似臭鸡蛋的恶臭。
2. 错误的日常添加习惯(浓度失衡):加工过程中的高温切削会加速水分蒸发。若现场人员只凭感觉「单纯加生水」,会导致油品实际浓度(Brix)过低,瞬间失去润滑与冷却能力,造成刀具急遽升温、磨损甚至崩刃。
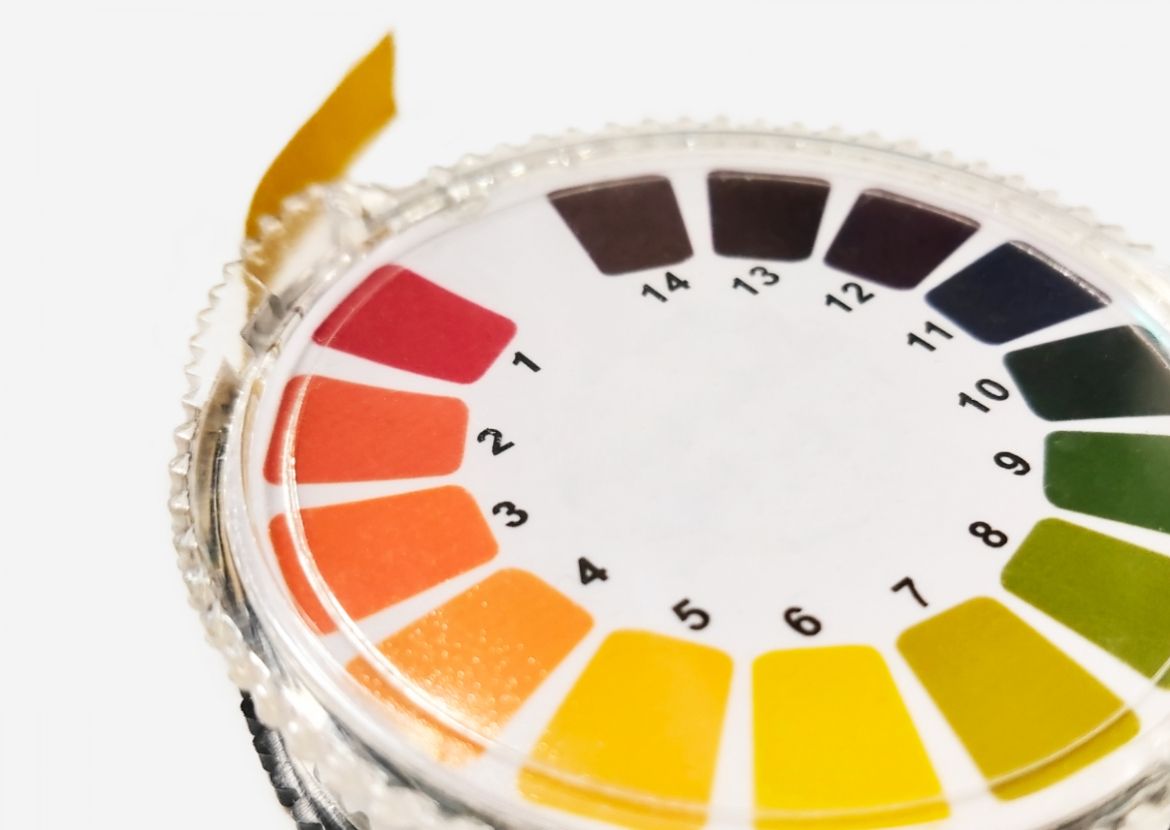
3. pH 值下降破防(抑菌力与防锈力丧失):优质的金属加工油需维持在偏碱性(pH 值8.5 - 9.2)以抑制细菌并防止金属生锈。当细菌滋生或浓度过稀时,pH 值会迅速掉到8.0 以下,油品不仅会发臭,加工件与机台也会开始生锈。
4. 切屑与杂质淤积:水箱底部的金属铁屑若未定期清理,会大量消耗防锈添加剂,并成为细菌的营养温床,加速油品整体崩坏。
夏季高温与长假停机:容易被忽略的两个变数
上述四个原因全年都在发生,但有两个时间点会让它们加速恶化,同一套管理频率在这两段期间往往不够用。
高温季节
环境温度升高时,水箱内微生物的繁殖速度会明显加快。冬天每周检测一次撑得住的产线,到了夏季常常在两次检测之间就出现异味。进入高温期后,建议把浓度与pH 的检测频率提高,并把捞浮油从「定期」改成「每日」——浮油形成的缺氧油膜是厌氧菌的温床,高温会让这个过程更快。
长假与周末停机
不少现场人员都遇过「周一早上开机一股酸臭味」。原因是停机期间循环停止、液面静止缺氧,正好是厌氧菌大量繁殖的条件。做法上:
● 长假前:先把浓度调整到建议区间上缘,并安排间歇循环,不要让液体整段时间完全静止。
● 长假后:开机先检测浓度与pH,确认数值正常再投入生产,不要直接开始加工。
用数据守护信任:切削液除臭与浓度管理5 步骤

要彻底打破「发臭→断刀→换油」的恶性循环,必须建立数据化的日常管理规范:
● Step 1:定期捞除表面浮油,安装油水分离机定期打捞表面浮油,让切削液能接触氧气,破坏厌氧菌的生存环境。
● Step 2:每日监测浓度(Brix)与pH 值请配备糖度计与pH 试纸,每日记录数据。若浓度过低,应依比例补充预调好的切削液;若pH 值过低,应补充原油拉高碱性,绝对禁止在水箱变少时直接倒入纯水。
● Step 3:建立标准化的「预调水」添加流程,补充油水时,务必遵守「油加入水」的原则(将切削油缓慢倒入水中搅拌,而非将水倒入油中),以确保最佳的乳化安定性,发挥极致润滑效果来保护刀具。
● Step 4:定期清理底层切屑制定水箱清洁排程,挖除底部淤泥与铁屑,切断细菌食物来源。
● Step 5:导入高稳定性、抗臭的高阶油品若厂内加工环境严苛,建议直接升级具备强效抑菌配方与极佳润滑性的油品,从源头提升切削液的「免疫力」。
不是每次异味都需要整槽换液。先判断严重程度,再决定处置方式,可以避免不必要的换液成本,也避免小问题拖成大问题。
轻度
先量浓度,偏低就依原厂建议比例补充预调好的切削液;撇除液面浮油,假日安排间歇循环,多数情况可以恢复。
中度
加强撇油与排屑,将浓度提高到建议区间上缘,并把检测周期缩短至每日。若厂内环境严苛,可评估是否需要补充抗菌成分。
重度
建议整槽换液。
✅海陸家赫– 值得您信赖的工业润滑油专家
海陸家赫为值得信赖的台湾金属加工切削油、工业润滑油制造商,提供标准型与客制化的工业润滑油品。通过ISO 9001:2015 认证,并提供完整的技术支援,以及SDS、TDS 与产品相关认证文件,确保您的工具与设备运作顺畅并符合相关规范。
我们不仅为台湾在地终端客户提供高品质工业润滑油品,更具备完善的供应链网络,支持海内外ODM/OEM 需求与经销合作。
任何产品需求或油品咨询,☎️请致电:04-25332210,或请填写产品页面底部的线上联络表单,我们将尽快与您联系。
最后更新时间:2026-09-17|海陸家赫编制
- 延伸阅读
金属加工人员长时间接触切削液、油雾与金属微粒,若成分刺激或管理不当,皮肤容易出现干痒、红肿、脱皮等刺激反应(现场常说的「咬手」)。尤其在更换切削油配方、pH...
阅读更多切削油怎么选,先看加工材质、加工方式、机台与水箱三件事——需要强冷却、高转速、多材质共线的产线优先选水性切削液;刀具负载高、深孔攻牙、追求表面光洁度的加工优先选油性切削油。水性再依乳化型/半合成/全合成细分,油性则依是否含活性硫决定可加工的金属。选错的代价很直接:刀具快速磨耗、加工面粗糙、泡沫过多、槽液臭味或加工环境恶化。以下整理两者的主要差异、三大选型考量与常见误区。
阅读更多太古油以润滑为主、冷却有限,适合低速低精度加工;现代切削油兼具冷却、排屑、防锈与加工稳定性,适合高速高精度加工。现代CNC 与高速加工机建议使用现代切削油。本篇将从实际加工情境出发,说明太古油与现代切削油的差别,协助工程技术人员与采购决策者做出更合适的选择。
阅读更多切削液起泡通常由水箱设计、液位与回流方式、浓度、水质与切屑堆积共同造成。建议先检查设备与管理条件(液位、回流、清洁),再确认浓度与水质,最后才检讨切削液本身的消泡性能;消泡剂只适合短期辅助。
阅读更多即便是使用同品牌同型号的水性切削油,加工效果却不尽相同,主要原因在于各区域水质软硬度的不同,这会间接影响油品使用寿命,甚至加工精度与光洁度。切削油浓度对稳定的乳化液和优化的润滑至关重要,但另一个关键因素是水质。水质涵盖硬度、pH值、矿物含量和杂质等因素,这些微妙的属性决定了冷却液在金属加工操作中的效果。海陸家赫提供全面的水质解决方案,确保其切削油保持最佳性能。他们在调整水的硬度和其他质量参数方面具有专业知识,确保稳定的乳化液和增强的润滑性,延长油槽寿命并提高加工效率。
阅读更多- 推荐产品