铝材用切削油 | 高品质工业加工切削/润滑/防锈油品制造商 | 海陸家赫股份有限公司
海陸家赫是台湾专业制造铝材用切削油及提供工业加工切削/润滑/防锈油品制造服务的优良厂商(成立于西元1982年)海陸家赫秉持着对人体及环境无害的原则,制程采用日本生物安定技术,从单纯销售到品牌代理及中日的技术合作,持续创新研发,现已成为业界“技术最先进的油品服务供应商”。我们提供:环保金属加工油、油品委托代工及客制加工、废液处理厂、工业废液处理设备。
铝材用切削油
铝合金加工的常见问题与油品选择
铝制品用切削液怎么选?先确认三种加工需求:外观件要光亮、防变色;以铝件为主,但机台容易起泡;或是铝件之外,同一槽还要加工钛合金、不锈钢等硬材质。三种需求适合的配方不同,海陸家赫依需求整理了MORESCO(日本原装进口)与WILL(台湾制造)两个品牌的对应型号,请见下方选择表。铝合金广泛用于汽机车与自行车零件、电子产业与设备零组件,其中6 系与7 系是铝合金加工最常见的材质。
铝制品切削液选择表:依加工需求对照型号
同一列的MORESCO 与WILL 型号对应相同的加工需求,可依原产地要求或采购规范择一。实际选用仍会依工件材质、机台与水质调整,选型前欢迎先和我们讨论现场状况。
| 加工需求 | 适用情境 |
MORESCO (日本原装进口) |
WILL (台湾制造) |
|---|---|---|---|
| 要光亮、防变色 | 外观要求高的铝件,例如大型铝件、电子产业与半导体设备零件、自行车零配件 |
BS-6S 半合成 |
AIE-329C 半合成 |
| 以铝件为主、要消泡 | 高压供液、机台容易起泡溢槽;同一槽也加工铸铁、碳钢等含铁材料 |
BS-66 乳化型 |
AIE-920 半合成 |
| 铝+硬材质混合加工 | 铝合金抛光铰孔,或同一槽还要加工钛合金、铬镍铁合金、哈氏合金与不锈钢重切削 |
88SU 乳化型 |
AIE-369 半合成 |
MORESCO 系列由日本MORESCO 原装进口,海陸家赫为台湾总代理;WILL 系列由海陸家赫在台湾生产。 AIE-329C 含特殊铝保护添加剂;AIE-329C 与AIE-369 目前没有独立产品页,连结至介绍这两支型号的AIE-329 产品页。
各型号基本资料
| 型号 | 类型 |
pH 值 (1:20 稀释液) | 建议Brix% | 产品说明 |
|---|---|---|---|---|
| MORESCO BS-6S | 半合成 | 8.8 | 8~10% | 不含氯系极压添加剂、PRTR free、无闪点;防止铝件氧化变色、提升表面光泽 |
| MORESCO BS-66 | 乳化型 | 9.1 | 8~10% | 无氯、无硼;消泡性与硬水稳定性佳,对铝合金防腐蚀效果佳 |
| MORESCO 88SU | 乳化型 | 9.3 | 8~10% | 无氯、无硼;针对钛合金、铝合金等难切削材料开发,与铝相容性佳 |
| WILL AIE-920 | 半合成 | 9.5 | 8~10% | 不含硼酸、符合REACH 与RoHS;消泡快、pH 缓冲能力佳,铁与非铁通用 |
| WILL AIE-329C | 半合成 | 9.4 | 8~10% | 含特殊铝保护添加剂,可加工特殊铝制品;无闪点、硬水稳定性佳;也适用碳钢、合金钢等含铁材料 |
| WILL AIE-369 | 半合成 | 9.4 | 8~10% | 润滑加强型;含特殊铝保护添加剂、无闪点、硬水稳定性佳;适用特殊铝、碳钢、合金钢 |
| HLJH NN 系列 | 油性 | — | — | 非活性硫、不含氯;适用铜、黄铜、铝合金,适合深孔加工与车削 |
三种需求的选择重点
1. 要光亮、防变色:铝属于有色金属,加工后若出现变色或雾面,外观件就可能判定不良。这类工件适合选择对有色金属防腐蚀效果好、能防止氧化变色的半合成切削液,同时要有足够的洗净性,避免切屑与油膜残留在工件表面。
2. 以铝件为主、要消泡:高压供液容易把空气卷入切削液,泡沫多时会溢出水箱,也会影响冷却与润滑。若水箱、液位、浓度都确认正常仍持续起泡,就要选择消泡性佳、同时对铝合金防腐蚀的配方。起泡原因的逐项检查方式,可参考切削液为什么会起泡。
3. 铝+硬材质混合加工:同一台机器若同时加工铝合金与钛合金、不锈钢等难切削材料,切削液要兼顾两件事:对硬材质有足够的润滑性,对铝件仍要有防腐蚀保护。这类需求适合针对难切削工艺开发、且与铝相容性好的乳化型切削液。
什么情况下铝件会选用油性切削油
铝件加工多数使用水性切削液;会改用油性切削油,通常是设备或工序本身的需要:
1. 设备:全油式机台、走刀式自动车床等以油性切削油为主的设备。
2. 工序:深孔加工、独立的攻牙工序、小零件高速连续加工等刀具负载高、需要较强润滑的加工。
3. 品质要求:需要提高表面光洁度、尺寸精度要求高且切削阻力大。
铝件使用油性切削油时,要选非活性硫型,避免工件变色;工件加工后会带油,若后续要电镀、涂装或组装,清洗流程要先规划。水性与油性的完整比较,可参考水性切削液和油性切削油比较。
铝合金常见的产业应用
铝合金强度高、重量轻,不同产业用在不同零件,加工时在意的重点也不一样:
1. 半导体产业:设备的腔体、载盘与喷淋头多为铝合金与铝镁合金,外观要求高,重视防变色。
2. 汽机车产业:缸体、缸盖、变速箱壳等铝压铸件,以及电动车的电池壳、马达壳;常和铸铁件在同一条线加工。
3. 自行车产业:车架管、花鼓、曲柄与齿盘多为铝合金CNC 加工,之后多会做阳极处理,加工后不能留下变色或水痕。
4. 航太产业:机身结构件、扣件与舱门、支架等精密铝件,常用7 系高强度铝合金,表面不能有腐蚀或变色。
精加工与高速加工的注意事项
1. 精加工:精加工重视表面光洁度。切削液黏度过高时,细小切屑无法及时沉降或被过滤,会随循环回到加工区刮伤工件表面。
2. 高速加工:高速切削产生的热量若不能及时被切削液带走,容易发生黏刀,影响工件精度,也会缩短刀具寿命,因此冷却性能同样重要。
选油前先确认的四件事
1. 外观要求:工件加工后是否允许变色、是否直接作为外观面。
2. 机台与供液:是否为高压供液,目前有没有起泡、溢槽的情况。
3. 同槽材质:除了铝合金,是否还加工铸铁、碳钢、不锈钢或钛合金等材料,各占多少比例。
4. 现场水质:调配用水偏软或偏硬,会影响起泡与乳化稳定,可参考水质软硬度与切削油的关系。
客户案例
海陸家赫的客户中,有一家专门生产高精度铝制零件的企业,使用WILL AIE-329C 半合成切削液后,发现切削效果大幅提升。这款切削液不仅有效降低了刀具磨损,还显著提高了产品的表面光洁度,最终让这家企业的加工效率与品质双双提升。

常见问题
Q1:铝件加工后表面变色、不够亮,切削液要怎么选?
外观要求高的铝件,建议选择对有色金属防腐蚀效果好、能防止氧化变色的半合成切削液,并留意加工后的清洗,避免切削液与切屑残留在工件表面。如果同时有起泡或混合加工硬材质的需求,选择方向会不同,可对照本页上方的选择表。请问变色是加工时就出现,还是放置一段时间后才发现?告诉我们工件材质与目前使用的切削液,我们协助判断。
Q2:铝件加工时切削液一直起泡,换切削液就能解决吗?
不一定。起泡通常和水箱设计、回流方式、液位、浓度与水质有关,建议先逐项检查这些条件;确认都正常仍持续起泡,再检视切削液本身的消泡性能,改用消泡性佳、对铝合金防腐蚀的配方。请问起泡是在换新液后出现,还是使用一段时间后才开始?告诉我们机台与供液条件,我们协助找出原因。
Q3:同一台机器要加工铝件和钛合金、不锈钢,可以共用一种切削液吗?
可以,但要选针对难切削材料开发、同时与铝相容性好的配方,兼顾硬材质的润滑性与铝件的防腐蚀保护。若混线的是铝件与铸铁、碳钢,则可考虑铁与非铁通用、具备铝防腐性的半合成切削液,统一油剂管理也能减少库存品项。请提供各材质的加工比例与加工方式,我们协助评估。
Q4:MORESCO 和WILL 的铝用切削液有什么不同?
MORESCO 系列由日本MORESCO 原装进口,海陸家赫为台湾总代理;WILL 系列由海陸家赫在台湾生产。本页选择表同一列的两个型号,是依相同加工需求整理的对应选择,配方与规格各不相同,可依原产地要求、采购规范与现场条件选择。交期请洽业务确认。
✅海陸家赫– 值得您信赖的工业润滑油专家
海陸家赫为值得信赖的台湾金属加工切削油、工业润滑油制造商,提供标准型与客制化的工业润滑油品。通过ISO 9001:2015 认证,并提供完整的技术支援,以及SDS、TDS 与产品相关认证文件,确保您的工具与设备运作顺畅并符合相关规范。
我们不仅为台湾在地终端客户提供高品质工业润滑油品,更具备完善的供应链网络,支持海内外ODM/OEM 需求与经销合作。
任何产品需求或油品咨询,☎️请致电:04-25332210,或请填写产品页面底部的线上联络表单,我们将尽快与您联系。
最後更新時間:2026-10-20|海陸家赫 編製
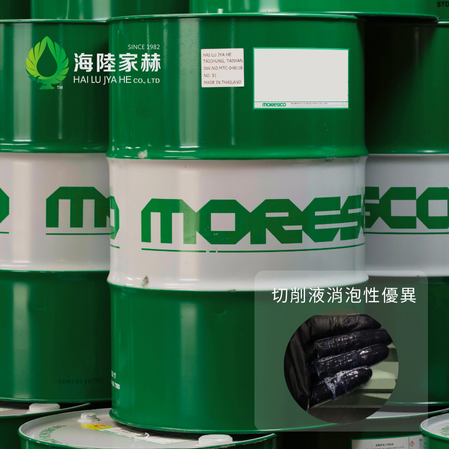
MORESCO BS-6S 水性切削液
MORESCO TOOLMATE BS-6S 是由日本原装进口的一款专为铝合金加工研制开发的抗菌型半合成切削液。产品不含氯系极压添加剂,符合绿色制造与环保要求。透过独家的生物稳定技术能有效抑制细菌孳生,延长油品寿命。特别针对有色金属提供卓越的防腐蚀与外观保护,不仅能防止氧化变色,更能显著提升加工工件的表面光泽感。...
细节
HLJH NN系列油性切削油
海陸家赫NN-158T / NN-180T / NN-308T 油性切削油
HLJH NN系列油性切削油,型号分为NN-158T、NN-180T、NN-308T,是一款可在苛刻的压力条件下进行精加工的切削油油品,对碳钢及不锈钢有足够的加工能力,而且也非常适合加工铜与铝等有色金属。 HLJH...
细节 下载
海陸家赫铝材用切削油服务简介
海陸家赫股份有限公司是台湾一家拥有超过44年经验的专业铝材用切削油生产制造服务商. 我们成立于西元1982年, 在化学油品产业领域上,海陸家赫提供专业高品质的铝材用切削油制造服务,海陸家赫总是可以达成客户各种品质的要求