如何選擇金屬加工的切削油:水性切削液和油性切削油比較
切削油怎麼選,先看加工材質、加工方式、機台與水箱三件事——需要強冷卻、高轉速、多材質共線的產線優先選水性切削液;刀具負載高、深孔攻牙、追求表面光潔度的加工優先選油性切削油。水性再依乳化型/半合成/全合成細分,油性則依是否含活性硫決定可加工的金屬。選錯的代價很直接:刀具快速磨耗、加工面粗糙、泡沫過多、槽液臭味或加工環境惡化。以下整理兩者的主要差異、三大選型考量與常見誤區。
水性切削液與油性切削油的主要差異
切削油的基本功能包含冷卻、潤滑、清潔、防鏽四項。水性與油性在這四項能力上的比重不同,適合的加工條件也就不一樣。

| 比較項目 | 水性切削液 | 油性切削油 |
|---|---|---|
| 冷卻能力 | 佳,適合高速、高溫上升快的加工 | 較弱 |
| 潤滑與極壓 | 中等,可依配方調整 | 強,高壓高溫下形成保護膜 |
| 排屑與清潔 | 排屑順暢,油污殘留少,環境較乾淨 | 切屑帶油,深孔需注意排屑 |
| 表面光潔度 | 依濃度與配方而定 | 通常較佳 |
| 槽液管理 | 需加水稀釋、管理濃度與 pH | 免稀釋直接使用,工件殘油需清洗 |
| 可調整功能 | 防鏽、抗菌、耐硬水、消泡等 | 依是否含活性硫決定可加工金屬 |
| 適合的加工 | 高轉速、長時間連續切削、多材質混線 | 重切削、深孔、攻牙、小零件大量加工 |
| 典型設備 | 加工中心、車銑複合 | 全油式機台、走刀式自動車床 |
常見誤區:水溶性切削油是油還是液?
在加工現場,操作人員常提到的「水溶性切削油」,技術上其實是水性切削液的原液——它在桶內是油狀濃縮液,加水稀釋後才成為實際使用的切削液。
若把它當成油性切削油直接使用,或在計算濃度時誤把原液量當成稀釋後的量,容易造成濃度失控、加工效率低落、機台發臭或工件生鏽。採購與現場溝通時,建議先確認對方講的是「原液」還是「稀釋後的工作液」,避免同一個名詞各自解讀。
水性切削液的三種類型
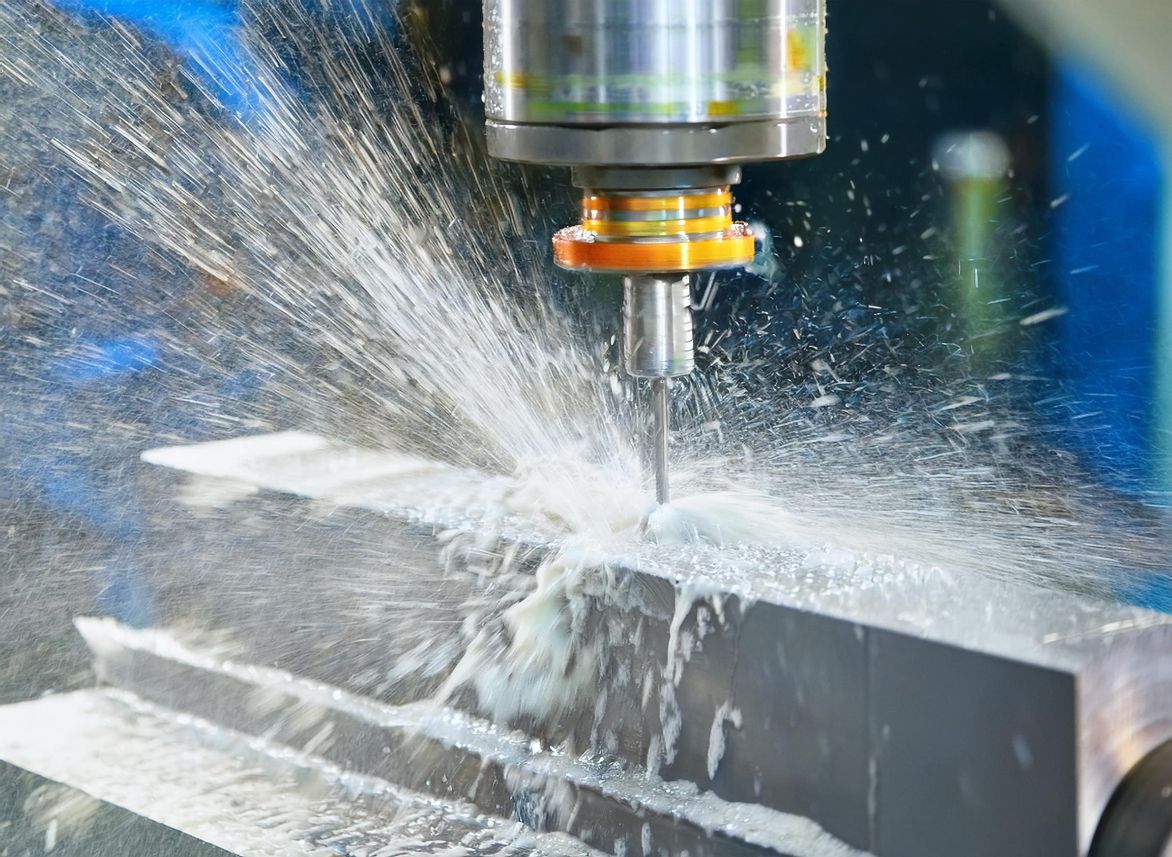
水性切削液依油份與清澈度可分為三類,各具不同的冷卻與潤滑平衡:
| 類型 | 外觀 | 冷卻與潤滑平衡 | 適合的產線 |
|---|---|---|---|
| 乳化型 Emulsion | 乳白色,油份較高 | 潤滑性佳 | 需要增加刀具保護的加工 |
| 半合成 Semi-synthetic | 透明/半乳化 | 兼具冷卻與潤滑 | 多變工況,一般工廠最常選擇 |
| 全合成 Full-synthetic | 透明清澈 | 冷卻與清洗能力強、防鏽佳 | 追求加工乾淨度與槽液穩定性 |
油性切削油的兩種型式:活性硫與非活性硫
油性切削油最關鍵的分野,在於添加劑是否含「活性硫」。這一項直接決定它能不能用在銅、鋁等有色金屬上:

| 型式 | 適用金屬 | 特性 |
|---|---|---|
| 非活性硫型 | 鋁、黃銅、銅等非鐵金屬 | 不會造成銅、鋁變色;加工表面乾淨、不易腐蝕 |
| 活性硫型 | 碳鋼、合金鋼、不鏽鋼 | 耐高壓、耐重切削;改善刀具壽命與表面精度 |

如何根據加工需求選擇切削油?
切削油的選擇並不取決於單一因素,而是依據散熱需求、加工負載、表面精度要求與機台類型綜合判斷。實務上可以從三個考量因素依序確認:
1加工材質
加工鐵材容易遇到鏽蝕與細屑沾黏,油品需著重防鏽與清洗性能;鋁材最擔心氧化使工件發黑,建議選具抗氧化性能的油品;黃銅、青銅等有色金屬要留意是否含活性硫,否則容易產生銅綠。
2加工方式
車削、銑削、鑽削等高速粗加工,對冷卻性要求較高;拉削、深孔、鑽攻牙、齒輪加工等精密或高負載工序,則需要潤滑性較強的油品,建議視切削難易度選擇。
3機台與水箱
部分品牌機台有特殊設計,可先參考機台使用說明書指定的規格。另外有些 CNC 機台水箱比常規機型小,會影響消泡速度,這類機台建議挑選消泡性較佳的油品。
水性與油性各自較適合的情境
綜合前面的比較,兩者的適用範圍可以這樣收斂:
水性切削液較適合
- 需要強冷卻、溫度提升快的加工
- 高速、高轉速、多工序連續加工
- 以加工中心或車銑複合為主的環境
- 需要乾淨工作環境或多材質共線
- 注重槽液穩定度與維護便利性
油性切削油較適合
- 刀具負載高、加工壓力大的工況
- 深孔、攻牙、小零件高速連續加工
- 全油式、走刀式自動車床等特定設備
- 需要提高表面光潔度、降低崩刃風險
- 工件尺寸精度要求高且切削阻力大
善用這些判斷邏輯,可提升加工品質、穩定刀具壽命並降低生產成本。
✅ 海陸家赫 – 值得您信賴的工業潤滑油專家
海陸家赫為值得信賴的台灣金屬加工切削油、工業潤滑油製造商,提供標準型與客製化的工業潤滑油品。通過 ISO 9001:2015 認證,並提供完整的技術支援,以及 SDS、TDS 與產品相關認證文件,確保您的工具與設備運作順暢並符合相關規範。
我們不僅為台灣在地終端客戶提供高品質工業潤滑油品,更具備完善的供應鏈網絡,支持海內外 ODM/OEM 需求與經銷合作。
任何產品需求或油品諮詢,☎️請致電:04-25332210,或請填寫產品頁面底部的線上聯絡表單,我們將盡快與您聯繫。
最後更新時間:2026-09-21|海陸家赫 編製
- 延伸閱讀
金屬加工人員長時間接觸切削液、油霧與金屬微粒,若成分刺激或管理不當,皮膚容易出現乾癢、紅腫、脫皮等刺激反應(現場常說的「咬手」)。尤其在更換切削油配方、pH...
閱讀更多太古油以潤滑為主、冷卻有限,適合低速低精度加工;現代切削油兼具冷卻、排屑、防鏽與加工穩定性,適合高速高精度加工。現代 CNC 與高速加工機建議使用現代切削油。本篇將從實際加工情境出發,說明太古油與現代切削油的差別,協助工程技術人員與採購決策者做出更合適的選擇。
閱讀更多CNC 加工現場切削液發臭、變質與刀具異常耗損怎麼辦?海陸家赫為您解析浮油混入與 pH 值/濃度失衡的根本原因,提供精準的數據監控與日常除臭維護對策,協助您延長油品與刀具壽命,打造乾淨高產能的綠色製造環境。
閱讀更多在 CNC 車床或銑床的金屬加工過程中,切削液起泡問題是一種常見但容易被低估的現象。泡沫不僅會造成水箱溢出,還可能干擾潤滑與冷卻效果,進而影響加工品質與設備穩定性。如果您曾在加工過程中為此煩惱,本篇文章將協助您逐步釐清起泡的原因,並提供具體的解決方式。
閱讀更多即便是使用同品牌同型號的水性切削油,加工效果卻不盡相同,主要原因在於各區域水質軟硬度的不同,這會間接影響油品使用壽命,甚至加工精度與光潔度。切削油濃度對穩定的乳化液和優化的潤滑至關重要,但另一個關鍵因素是水質。水質涵蓋硬度、pH值、礦物含量和雜質等因素,這些微妙的屬性決定了冷卻液在金屬加工操作中的效果。海陸家赫提供全面的水質解決方案,確保其切削油保持最佳性能。他們在調整水的硬度和其他質量參數方面具有專業知識,確保穩定的乳化液和增強的潤滑性,延長油槽壽命並提高加工效率。
閱讀更多