攻牙用水性还是油性切削油?选型与使用重点
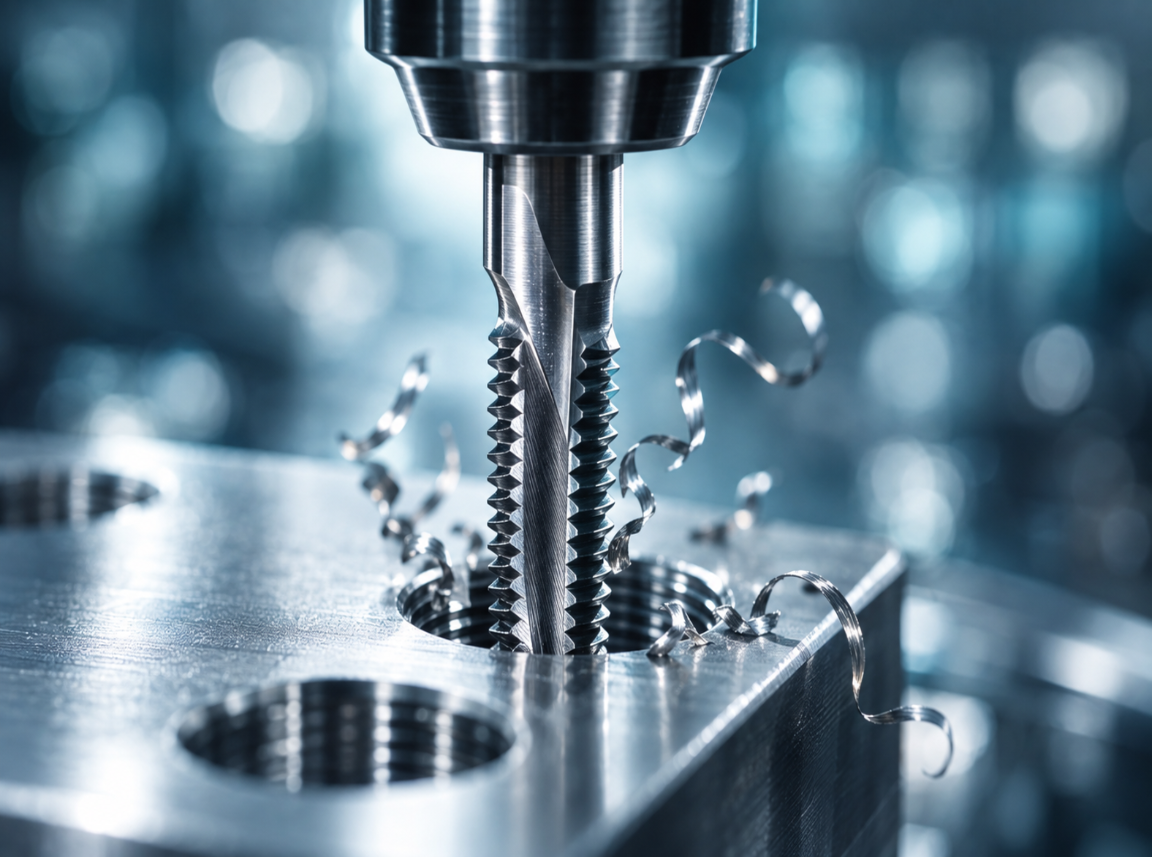
攻牙是润滑主导的工序,不是冷却主导。攻牙若是独立工序(专用攻牙机、钻床手攻),优先考虑油性切削油;若攻牙只是加工中心程式里的一段,多数情况以水性切削液为主,再视结果补强。真正决定的是三件事——加工材质、孔深与孔型,以及攻牙在整条制程里的位置。攻牙时丝攻的每一刃都在切削,同时又与已成形的螺纹牙面持续摩擦,扭矩远高于同直径的钻孔。润滑膜一旦不足,螺纹牙面会撕裂、产生积屑瘤,加工表面与尺寸精度同时恶化。以下以工序需求为核心,整理水性与油性在攻牙上的取舍。
为什么攻牙对切削液的要求不一样?
攻牙与车削、铣削最大的差别,在于刀具几乎整支埋在孔里:切屑没有自由飞出的空间,切削液也不容易进到真正的切削区。加上攻牙转速通常不高,散热反而不是主要矛盾。
攻牙对切削液的三个要求,优先顺序是:
1. 润滑(极压性):降低螺纹牙面的摩擦与扭矩,是第一要务。
2. 排屑:切屑要能顺着丝攻的排屑槽被带出,盲孔尤其关键。
3. 冷却:攻牙转速通常不高,冷却的重要性反而排在后面。
这个顺序和一般车铣刚好相反——车铣是冷却优先,攻牙是润滑优先。这也是为什么同一槽液在铣削表现正常,一到攻牙就出状况。
| 比较项目 | 油性攻牙油(油性切削油) | 水性攻牙油(水性切削液) |
|---|---|---|
| 润滑与极压性 | 强,适合高扭矩、细牙螺纹、深孔 | 中等,乳化型> 半合成> 全合成 |
| 冷却能力 | 较弱 | 强,适合高速加工中心 |
| 排屑与清洁 | 切屑带油,盲孔需注意 | 冲洗力佳,加工环境较干净 |
| 螺纹表面光洁度 | 通常较佳 | 依浓度与配方而定 |
| 使用方式 | 免稀释直接使用 | 需加水稀释,需管理浓度 |
| 后续清洗 | 工件残油需清洗 | 残留少,维护容易 |
| 适合情境 | 不锈钢、合金钢、深孔、专用攻牙机、走刀式自动车床 | 铝材、一般碳钢、车铣攻牙共用一槽的加工中心 |
换油的成本不只是油钱——整槽换掉、清洗管路、重新调浓度,还有产线停机的损失。所以多数加工中心不会为了攻牙单独换油,而是选一支攻牙表现够好的水性液,再从浓度与供液方式补强。
依材质选攻牙用切削液
材质往往比「水性或油性」更早决定答案,尤其有色金属有硬性限制:
● 碳钢、合金钢:扭矩高、容易产生积屑瘤,油性表现较稳;若使用水性,建议选润滑性较强的乳化型,并把浓度维持在建议区间上缘。
● 不锈钢:会加工硬化,停顿或转速不当就切不动,对极压性要求最高,多数情况建议油性。
● 铝与铝合金:容易黏刀,需要良好的清洗性与抗黏着性;水性通常表现良好,但要避免高碱性配方对铝材的腐蚀。
● 铜、黄铜、青铜:务必确认油品是否含活性硫。含活性硫的配方会与铜反应产生铜绿、使工件变色,这类材质应选非活性硫型。
● 铸铁:切屑呈粉状,排屑与过滤是重点;使用水性时要特别注意滤网与水箱底部的清洁。
水性攻牙常见的三个管理漏洞
多数水性攻牙的问题不是产品不对,而是管理没到位:
● 浓度过稀:只补水不补原液,润滑成分被稀释,扭矩随之上升。攻牙用的浓度建议依所选产品TDS 执行,并以折光仪定期量测。
● 切屑堆积:盲孔攻牙前先吹屑或分段退刀排屑。切削液再好,也救不了塞满排屑槽的切屑。
● 供液位置不对:喷嘴没对准孔口,切削液根本没进到切削区。攻牙前确认喷嘴角度,必要时改用内冷刀柄。
油性攻牙要注意的三件事
油性在攻牙上的润滑优势明确,但有三个常被忽略的前提:
● 活性硫与有色金属:含活性硫的配方耐高压、适合铁系材料,但不能用在铜、黄铜、青铜——会产生铜绿变色。加工有色金属请确认选用非活性硫型。
● 油雾与通风:攻牙转速虽不高,但切削点温度仍可能让低闪点油品产生油雾。油雾回收与通风要跟上,长期暴露对呼吸道与皮肤都有影响。
● 工件残油与后续制程:油性切削油免稀释、直接使用,但工件会带油。若后续要电镀、涂装、焊接或组装,清洗流程要先规划好,否则省下的换油成本会变成清洗成本。
常见问题(FAQ)
Q1: 攻牙一定要用油性切削油吗?
不一定。攻牙确实是润滑主导的工序,油性在高扭矩、深孔与不锈钢等情境有明显优势;但在铝材、一般碳钢,以及攻牙只是加工中心程式中一段的情况下,选对配方并管好浓度的水性切削液同样能胜任。判断重点是加工材质、孔深孔型,以及攻牙在整条制程里的位置,而不是一律换成油性。
Q2: 加工中心要同时兼顾铣削与攻牙,该怎么选?
多数加工中心不会为了攻牙单独换油,因为换油成本不只是油钱,还包含清洗管路、重新调浓度与产线停机。实务作法是选一支润滑性较强的水性切削液(乳化型或润滑型半合成),把浓度维持在建议区间上缘,并确认供液喷嘴确实对准孔口。若调整后攻牙仍不稳定,再考虑把攻牙工序独立出来改用油性。
✅海陸家赫– 值得您信赖的工业润滑油专家
海陸家赫为值得信赖的台湾金属加工切削油、工业润滑油制造商,提供标准型与客制化的工业润滑油品。通过ISO 9001:2015 认证,并提供完整的技术支援,以及SDS、TDS 与产品相关认证文件,确保您的工具与设备运作顺畅并符合相关规范。
我们不仅为台湾在地终端客户提供高品质工业润滑油品,更具备完善的供应链网络,支持海内外ODM/OEM 需求与经销合作。
任何产品需求或油品咨询,☎️请致电:04-25332210,或请填写产品页面底部的线上联络表单,我们将尽快与您联系。
最后更新时间:2026-09-18|海陸家赫编制
- 推荐产品
HLJH NA系列油性切削油
海陸家赫NA-158T / NA-180T / NA-308T 油性切削油
HLJH NA系列切削油,型号分为NA-158T、NA-180T、NA-308T,是一款针对高速攻丝及攻螺纹而设计开发的高性能切削油。...
细节